Продолжая использование сайта, вы соглашаетесь с Политикой обработки персональных данных и использованием
cookie-файлов в
соответствии с нашей
Политикой
обработки персональных данных.
Промывка пластинчатых теплообменников: особенности и выбор реагентов
Слой накипи всего в 1 мм на пластинах теплообменника увеличивает расход топлива котельной на 10–12%. В новой экспертной статье разбираем физико-химию образования отложений и правила безразборной химической очистки (CIP). Узнайте, как правильно выбрать реагенты для нержавеющей стали и титана, почему дешевые кислоты вызывают питтинговую коррозию и разрушают ПТО, а также как автоматизировать дозирование химии для максимальной рентабельности.
В современной теплоэнергетике пластинчатые теплообменники (ПТО) являются критическим узлом, определяющим КПД всей системы. Однако их компактность и высокая эффективность теплопередачи имеют обратную сторону: узкие межпластинчатые каналы (обычно 2–4 мм) крайне чувствительны к качеству котловой воды.
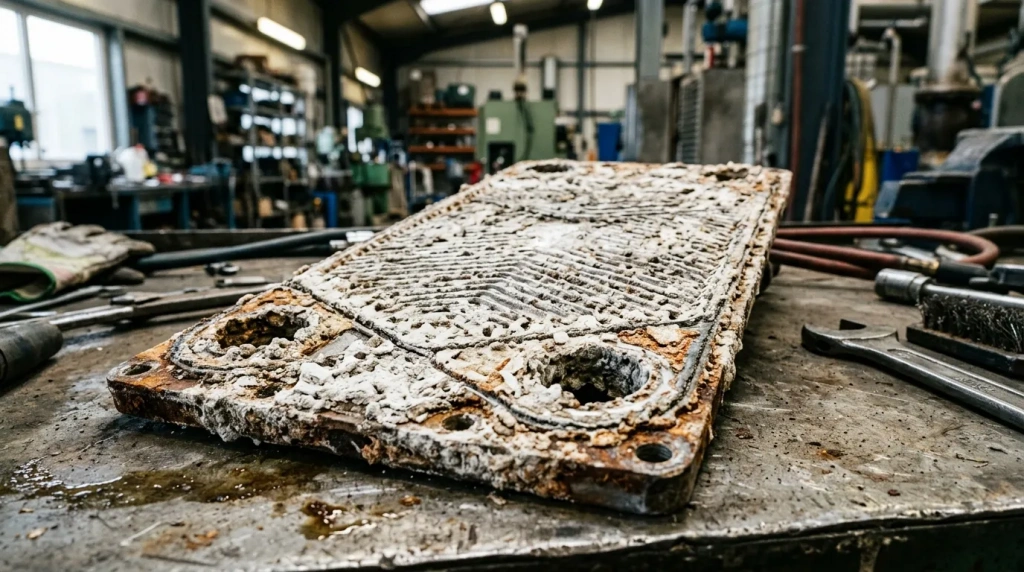
Даже незначительный слой накипи или минеральных отложений способен снизить коэффициент теплопередачи на 30–50%, одновременно кратно увеличивая гидравлическое сопротивление.
Краткая выжимка для инженера
Критический фактор: Толщина отложений в 1 мм увеличивает расход топлива на 10–12%.
Метод выбора: Реагент подбирается исходя из состава отложений (карбонаты, сульфаты, органика) и материала пластин (AISI 304, 316, титан).
Защита: Обязательное использование ингибиторов коррозии и последующая пассивация поверхности для предотвращения «язвенного» разрушения металла.
Экономика: Регулярная безразборная промывка (CIP) в 3–5 раз дешевле механической очистки с заменой уплотнений.
1. Физико-химия отложений: почему «вода» превращается в «камень»
Проблема загрязнения ПТО носит комплексный характер. В зависимости от температурного режима и химического состава теплоносителя, на поверхности пластин формируются несколько типов загрязнений:
Минеральные отложения: Карбонаты кальция и магния, сульфаты, силикаты.
Биологические обрастания: Биопленки, характерные для систем охлаждения с оборотным водоснабжением.
Основная задача химической очистки — перевести эти труднорастворимые соединения в растворимую форму, не повредив при этом тонкое полотно пластин (0,4–0,6 мм) и эластомерные уплотнения (EPDM, NBR).
2. Классификация реагентов: от агрессивных кислот к комплексонатам
Выбор рабочего раствора — это баланс между скоростью очистки и безопасностью оборудования. На рынке промышленной химии представлены три основных класса средств для ПТО:
Кислотные композиции: На основе ингибированной соляной, сульфаминовой или ортофосфорной кислот. Эффективны против карбонатной накипи.
Щелочные растворы: Применяются для удаления органики, жиров и биопленок.
Комплексонаты и хелаты: Современные средства на основе ОЭДФ, НТФ или ЭДТА. Они не растворяют отложения агрессивно, а «вытягивают» ионы металлов из кристаллической решетки накипи.
Таблица 1. Сравнительные характеристики реагентов производства НПФ «Эколарис»
Параметр
Экохелатон (ингибитор нейтральный)
ECOLARIS (ингибитор кислотный)
Техническое моющее средство (щелочное)
Активная основа
Фосфонаты (ОЭДФ/НТФ)
Ингибированные орг. кислоты
ПАВ + щелочные агенты
pH рабочего раствора
6.5 – 9.0 (нейтральный)
1.0 – 2.0 (кислый)
11.0 – 13.0 (щелочной)
Агрессивность к металлу
Минимальная
Средняя (защищено ингибитором)
Низкая
Тип загрязнений
Накипь, соли жесткости
Тяжелая накипь, окислы железа
Жиры, биообрастания
3. Ингибирование и пассивация: как не «съесть» теплообменник
Главная опасность кислотной промывки — «перетравливание» металла. После удаления накипи чистая поверхность нержавеющей стали становится крайне активной и подверженной мгновенной кислородной коррозии.
Для предотвращения этого процесса в состав реагентов ООО НПФ «Эколарис» вводятся современные ингибиторы. Они создают на поверхности металла мономолекулярную пассивирующую пленку, которая блокирует анодные и катодные участки. Без этого этапа срок службы ПТО сокращается в 2–3 раза из-за точечной (питтинговой) коррозии.
Теряете КПД теплообменника, а насосы работают на пределе из-за высокого гидравлического сопротивления и толстого слоя накипи в межпластинчатых каналах?
Исключите риски сквозной коррозии и восстановите теплопередачу до проектных 100%. В нашем каталоге представлены безопасные нейтральные комплексонаты, ингибированные кислоты и щелочные средства, специально разработанные для щадящей и эффективной промывки теплообменников.
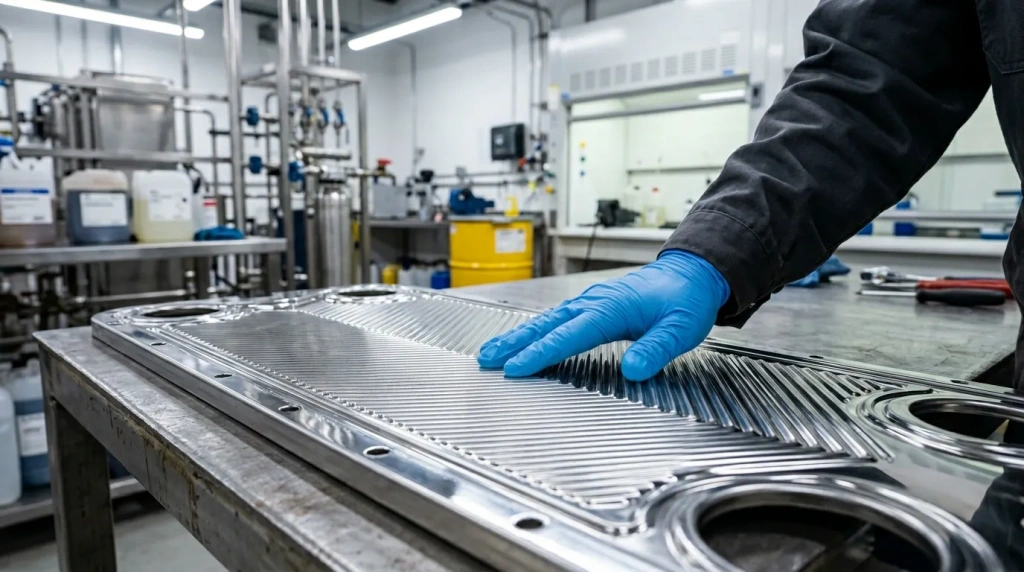
Идеально чистая поверхность пластины из нержавеющей стали после химической очистки и пассивации
4. Технология CIP (Cleaning in Place): безразборная промывка
Для большинства объектов оптимальным является метод безразборной химической очистки. Он исключает риск повреждения уплотнений при сборке-разборке и требует минимум трудозатрат.
Алгоритм включает:
Дренаж системы и промывка технической водой.
Циркуляция реагента (температура 50–60∘C) в течение 4–8 часов.
Контроль параметров: отслеживание падения концентрации активного вещества и стабилизации pH.
Нейтрализация отработанного раствора и пассивация.
Подключение мобильной насосной установки для безразборной химической промывки (CIP) теплообменника
5. Автоматизация контроля: установки дозирования (УДР)
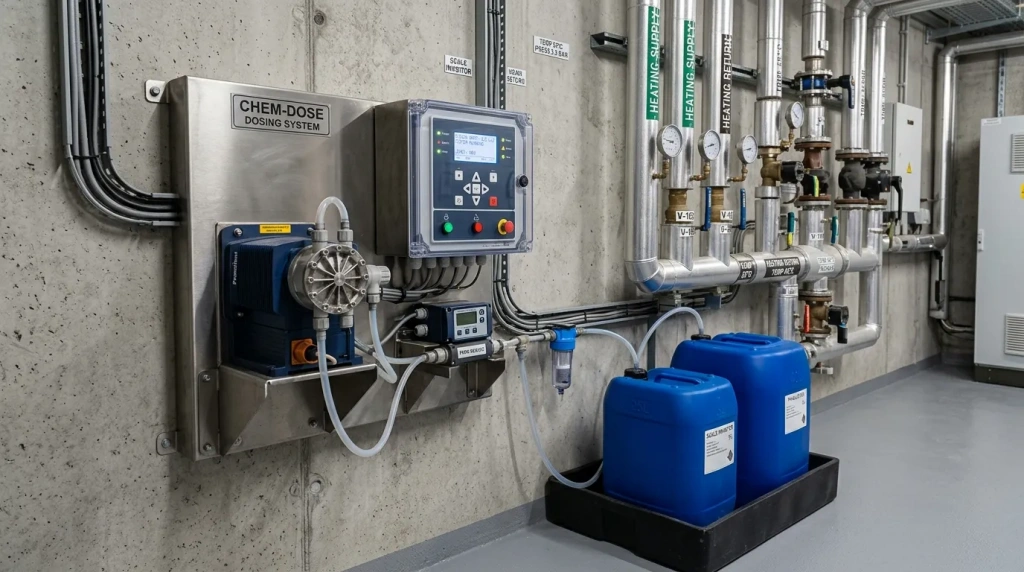
Ручное приготовление растворов уходит в прошлое. Современные объекты в Уфе и других регионах переходят на установки дозирования реагентов (УДР). Комплекс, включающий насос-дозатор и растворно-расходный бак, позволяет поддерживать точно заданную концентрацию реагента. Это критично при использовании комплексонатов, где превышение дозы ведет к неоправданным расходам, а недостаток — к неполной очистке системы.
Автоматизированная установка дозирования реагентов (УДР) для защиты котельного оборудования
6. Экономическая эффективность: расчет ROI и топливной составляющей
Инженеры часто рассматривают закупку реагентов для котельных как затратную статью. Однако ТЭО показывает обратное.
Пример расчета для котельной мощностью 10 Гкал/час:
Слой накипи 0,5 мм: Увеличивает термическое сопротивление, снижая температуру обратной магистрали. Для компенсации требуется сжигать на 5–7% больше газа.
Затраты на топливо (без промывки): Дополнительные 1,2–1,5 млн руб. в отопительный сезон.
Стоимость реагентов «Эколарис»: Полный цикл промывки обойдется в 120–180 тыс. руб.
Окупаемость: Внедрение регулярной промывки окупается в течение первых 1.5–2 месяцев эксплуатации за счет экономии энергоресурсов и отсутствия внеплановых ремонтов.
Снижение затрат на ремонт за счет предотвращения коррозии и накипи позволяет перераспределить бюджет на модернизацию узлов автоматизации и контроля.
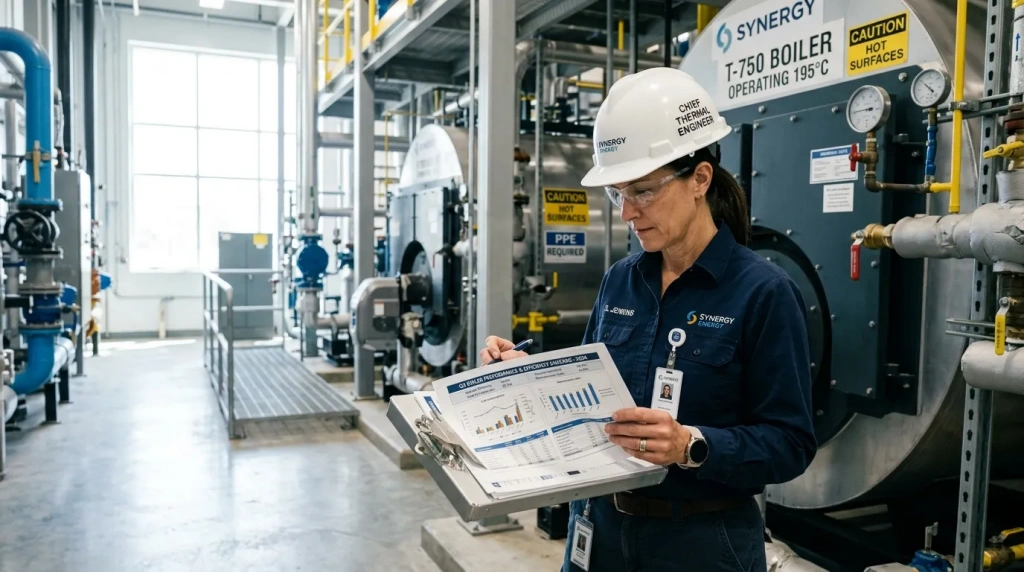
Главный инженер оценивает экономическую эффективность промывки и расчет экономии топлива
7. Специфика материалов: AISI 304 vs Титан
При выборе химии необходимо учитывать марку стали. Пластины из AISI 304 категорически несовместимы с соляной кислотой (даже ингибированной) из-за риска растрескивания под напряжением. Для таких систем мы рекомендуем ECOLARIS Clean или составы на базе органических кислот. Для титановых пластин требуются специальные добавки, предотвращающие наводороживание металла.
Специфический рельеф и текстура титановой пластины теплообменника
8. Лабораторный сервис и производство в Уфе
ООО НПФ «Эколарис» — это не просто торговая площадка, где можно купить промышленную химию оптом. Мы предлагаем сервис «под ключ»:
Лабораторный анализ: Исследование состава отложений с вашего объекта.
Собственное производство: Гарантия оптовых цен и стабильного качества (паспорта качества на каждую партию).
География: Базируемся в Уфе, что обеспечивает оперативную логистику по России и СНГ.
Заключение
Химическая промывка ПТО — это не просто клининг, а точный инженерный процесс. Неправильный выбор химии может стоить вам теплообменника, а игнорирование проблемы — миллионов рублей, выброшенных в трубу вместе с перерасходом топлива.
Требуется подбор программы водоподготовки или расчет объема реагентов? Обратитесь к технологам ООО НПФ «Эколарис». Мы проведем аудит вашей системы и предложим решение, которое обеспечит Top-эффективность вашего оборудования.
Подбор необходимой промышленной химии за одну консультацию
Оставьте свои данные чтобы мы связались с вами
Ваше имя
Номер телефона
Отправить
Вопрос - ответ
1
Как часто нужно промывать пластинчатый теплообменник?
Регламент зависит от качества подготовки теплоносителя. В среднем — 1 раз в год (межсезонье). Если перепад давления вырос на 20%, промывка требуется незамедлительно.
2
Безопасны ли ваши реагенты для резиновых уплотнений?
Да, наши композиции протестированы на совместимость с EPDM, NBR и Viton. Они не вызывают «дубения» или разбухания прокладок.
3
Можно ли купить реагенты оптом с отсрочкой платежа?
ООО НПФ «Эколарис» предлагает гибкую систему оплаты. Для постоянных партнеров и крупных промышленных предприятий предусмотрена отсрочка платежа.
4
Есть ли у вас сертификаты на продукцию?
Вся номенклатура (торговая марка «ECOLARIS», реагенты «Экохелатон» и «Экокомплексонат») имеет СГР, сертификаты соответствия и подробные инструкции по применению.
5
Какие насосы-дозаторы лучше использовать для подачи реагентов?
Мы рекомендуем мембранные или плунжерные насосы с химически стойкой проточной частью (PVDF/PTFE). Мы поставляем такие системы в составе готовых УДР.
Использованные источники
ГОСТ 21563-2016. Котлы водогрейные. Общие технические требования. (Дата обращения: 13 апреля 2026 г.)
СанПиН 2.1.3684-21. Санитарно-эпидемиологические требования к содержанию территорий городских и сельских поселений. (Дата обращения: 13 апреля 2026 г.)
ТР ТС 041/2017. Технический регламент Евразийского экономического союза "О безопасности химической продукции". (Дата обращения: 13 апреля 2026 г.)
Журнал "Промышленная энергетика", №4, 2025 г. Эффективность применения комплексонатов для безразборной очистки теплообменного оборудования. (Дата обращения: 13 апреля 2026 г.)
Журнал "Энергосбережение", №2, 2026 г. Математическое моделирование процесса накипеобразования в пластинчатых аппаратах. (Дата обращения: 13 апреля 2026 г.)
СП 124.13330.2012. Тепловые сети. Актуализированная редакция СНиП 41-02-2003. (Дата обращения: 13 апреля 2026 г.)
Журнал "Новости теплоснабжения", №1, 2024 г. Сравнительный анализ ингибиторов коррозии для сталей марок AISI 304 и 316. (Дата обращения: 13 апреля 2026 г.)
СО 153-34.20.501-2003. Правила технической эксплуатации электрических станций и сетей Российской Федерации. (Дата обращения: 13 апреля 2026 г.)
РД 153-34.1-37.530-98. Методические указания по химической очистке теплоэнергетического оборудования. (Дата обращения: 13 апреля 2026 г.)
Журнал "Коррозия: материалы, защита", №3, 2025 г. Исследование эффективности пассивирующих пленок на нержавеющих сталях после кислотной очистки. (Дата обращения: 13 апреля 2026 г.)


 9 мин.
 0
 349




 КОМПЛЕКС ПО ОПРЕДЕЛЕНИЮ МАССОВОЙ ДОЛИ АЗОТА И БЕЛКА ПО КЬЕЛЬДАЛЮ «КЕЛЬТРАН» (KELTRUN)